Для чего можно применять термоэлектрический метод контроля

неразрушающий контроль
номерам мобильных телефонов сотрудников.
Товары
- Визуальный контроль
- Ультразвуковой контроль
- Радиографический контроль
- Капиллярный контроль
- Магнитный контроль
- Вихретоковый контроль
- Электрический контроль
- Контроль герметичности
- Тепловой контроль
- Спектрометрия
- Контроль бетона
- Контроль покрытий
- Твердометрия
- Дозиметры
- Метрологическое оборудование
- Прочее оборудование
- Учебные материалы
- Комиссионка
Услуги
- Аттестация лабораторий НК
- Аттестация персонала НК
- Поверка средств измерений
- Учебный центр
- Услуги по контролю
- Экспертиза промбезопасности
- Реверс-инжиниринг
- Аренда приборов НК
- Разработка систем контроля
- Разработка методик
Полезная информация
- Онлайн-тестирование по методам НК
- Материалы для учащихся
- Статьи по неразрушающему контролю
- ГОСТы по неразрушающему контролю
- Нормативы атомной отрасли
- Руководящие документы (РД)
- Документы для аттестации
- Европейские стандарты — EN
- Международные стандарты — ISO
- Отраслевые нормативы
- Отраслевые средства НК
- Руководства по эксплуатации
- Нормативы по метрологии
- Словарь определений НК
- Технологические карты по НК
- Полезные ссылки по НК
- Архив новостей
- Карта сайта
Термоэлектрический метод
Термоэлектрический метод: метод неразрушающего контроля, основанный на регистрации величины т.э.д.с., возникающей при прямом контакте нагретого образца известного материала с контролируемым объектом.
Термоэлектрический метод контроля усталостных повреждений материалов Текст научной статьи по специальности «Технологии материалов»
Результаты проведенного экспериментального исследования представляют интерес для областей, предъявляющих высокие требования к надежности изделий. В первую очередь это относится к авиастроению, поскольку обеспечение надежности в ней затрудняется ограничениями по массе, не позволяющими создавать значительные запасы прочности. Проведены исследования на образце из дюралюминиевого сплава Д16. Полученные результаты позволяют сделать вывод о перспективности применения термоэлектрического метода для диагностики начальных этапов усталости.
i Надоели баннеры? Вы всегда можете отключить рекламу.
Похожие темы научных работ по технологиям материалов , автор научной работы — Тупикин Д.А.
Поврежденность и разрушение: обзор экспериментальных работ
Оценка поврежденности стали 08Х18Н10Т на ранних стадиях усталостного нагружения с помощью неразрушающих Ме- тодов контроля
Исследование усталостного разрушения сталей 08х18н10ти 15ЮТА акустическим, оптическим и вихретоковым методами
Исследование процесса усталостного разрушения низкоуглеродистой стали 15ЮТА неразрушающими методами контроля
Повышение точности прогнозирования циклической прочности металлов
i Не можете найти то, что вам нужно? Попробуйте сервис подбора литературы.
i Надоели баннеры? Вы всегда можете отключить рекламу.
Текст научной работы на тему «Термоэлектрический метод контроля усталостных повреждений материалов»
Вестник ДГТУ. Технические науки.
ТЕРМОЭЛЕКТРИЧЕСКИЙ МЕТОД КОНТРОЛЯ УСТАЛОСТНЫХ ПОВРЕЖДЕНИЙ
Орловский государственный технический университет, г. Орел.
Поскольку усталость является одной из основных причин выхода из строя металлических изделий, ее диагностика имеет большое значение.
Сложность этой задачи заключается в том, что процесс усталости многоэтапен. В простейшем случае исследователи выделяют два этапа. Первый представляет собой процесс накопления рассеянных усталостных повреждений. На этом этапе в металле идут пластические деформации на кристаллическом уровне: размножаются и перемещаются вакансии и дислокации, идет их объединение в сплетения, образование ячеистой дислокационной структуры, в дальнейшем переходящей в полосы скольжения. Второй этап характеризуется зарождением в полосах скольжения микротрещин в тех местах, где плотность дислокаций наиболее высока. На этом этапе накопление рассеянной поврежденности практически прекращается, и пластические деформации идут в устье трещин, обеспечивая их рост [1]. В результате того, что механизмы разрушения на указанных этапах различаются, отсутствует обобщенный критерий поврежденности, что вынуждает контролировать процессы, протекающие на различных этапах, различными методами.
В настоящее время существует значительное число методов контроля процессов возникновения и развития микротрещин. В то же время разработке методов контроля накопления рассеянных повреждений уделяется значительно меньше внимания. Это объясняется тем, что относительная длительность указанных этапов усталости значительно варьирует в зависимости от физических свойств материала изделий и условий работы. Относительная длительность первого этапа усталостного разрушения увеличивается с уменьшением амплитуды циклических напряжений, действующих в металле [1]. В связи с этим контроль начального этапа усталости представляет большой интерес при диагностике ответственных изделий, на которые действуют циклические напряжения близкие к пределу выносливости.
Одним из физических свойств, в высокой степени чувствительным к кристаллической структуре, дефектам и градиентам упругих напряжений в металлах, является термоэлектродвижущая сила. Однако возможности термоэлектрического метода в настоящее время ограничены недостаточностью как теоретических, так и экспериментальных, фундаментальных исследований влияния структурных изменений на термо-ЭДС, а также отсутствием систематического изучения влияния условий контроля на результаты ее измерения [2].
Имеющиеся исследования различных авторов позволяют предположить высокую чувствительность термоэлектрического метода контроля к процессу накопления рассеянных повреждений на начальных этапах усталости.
Результаты проведенного экспериментального исследования представляют интерес для областей, предъявляющих высокие требования к надежности изделий. В первую очередь это относится к авиастроению, поскольку обеспечение надежности в ней затрудняется ограничениями по массе, не позволяющими создавать значительные запасы прочности.
В связи с этим в качестве материала исследуемого объекта был выбран имеющий широкое применение дюралюминиевый сплав Д16. Поврежденность создавалась в плоском образце равного сопротивления посредством симметричного консольного изгиба в одной плоскости. Образец равного сопротивления был выбран для устранения влияния неоднородности начального распределения свойств по поверхности. Консольный изгиб позволяет создать зажимной узел испытательного стенда, обеспечивающий максимально возможную повторяемость базирования при повторных установах образца. Амплитуда
циклических напряжений, действующих на образец, устанавливалась равной пределу выносливости в соответствии со справочными данными [3]. На рисунке 1 представлены результаты предварительного эксперимента по исследованию влияния количества циклов нагружения N на приращение термоэлектрической способности AS (ТЭС). Образец достиг предельного состояния по критерию изменения модуля упругости при N=1,1 х106 циклов. Измерения ТЭС осуществлялись через равное количество циклов нагрузки (105) в 6 точках поверхности, определялось отклонение от начального значения для каждой точки, после чего усреднялись значения отклонений. Планки погрешностей на графике показывают доверительный интервал измеренных значений ТЭС для вероятности а=0,95.
При аппроксимации экспоненциальной зависимостью вида AS = a + b ■ exp(— N/c) (сплошная линия на рисунке 1) квадрат коэффициента парной корреляции между экспериментальными и расчетными данными составил r2=0,97. Анализ результатов показывает, что ТЭС наиболее активно изменяется на начальном этапе нагружения, но, по мере ее роста, скорость изменения уменьшается и в итоге ТЭС асимптотически стремится к некоторому постоянному значению. Таким образом, верхний предел применения полученной зависимости определяется областью значений, в которой изменение ТЭС сопоставимо или менее погрешности её определения. Для полученных данных этот предел находится около 50-60% циклической долговечности и диагностику более поздних этапов необходимо проводить другими методами.
Полученные результаты позволяют сделать вывод о перспективности применения термоэлектрического метода для диагностики начальных этапов усталости.
0 2 4 6 8 10 N х 105, цикл.
Рисунок 1. Изменение ТЭС поверхности образца при циклическом нагружении.
1. Иванова В.С. Природа усталости металлов./В.С. Иванова ,В.Ф. Терентьев —
М. «Металлургия», 1975. — 456 с.
2. Лухвич А.А. Структурная зависимость термоэлектрических свойств и неразрушающий контроль./А.А.Лухвич, А.С.Каролик, В.И.Шарандо.- Минск: Навука i тэхшка, 1990.-192c.
3. Трощенко В.Т. Сопротивление усталости металлов и сплавов. Справочник/ В.Т. Трощенко,
Л.А. Сосновский — Киев: «Наукова думка», 1987.- 1238 с.
Электрический контроль
Электрический контроль (ЭК) является одним из видов неразрушающего контроля (НК), в основе которого лежит регистрация и определение параметров электрических полей, взаимодействующих с объектами контроля (ОК), либо возникающих в них при воздействии внешних сил. Методика проведения ЭК и его разновидности регламентируются стандартом ГОСТ 25315-82.
Методами ЭК можно определять различные дефекты в ОК: трещины и другие несплошности в изделиях, выполненных из чёрных и цветных металлов, а также сплавов; в изоляционных покрытиях: поры, расслоения, пузыри, рыхлоты, трещины, утончения. Эти методы позволяют определять толщину протяжённых изделий (стержней, труб, прутков, лент, нитей), изготовленных из токопроводящих и непроводящих материалов. Косвенным путём, с помощью ЭК, можно определить физические и механические характеристики многих материалов: плотность, влажность, степень полимеризации, радиопрозрачность, процентное содержание компонентов в неоднородных системах и др.
Из арсенала методов ЭК наибольшее применение получили:
- метод электрических потенциалов;
- термоэлектрический метод;
- электроёмкостной метод;
- электроискровой метод;
- метод электростатического порошка.
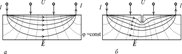
Метод электрических потенциалов (электропотенциальный) основан на регистрации потенциалов, распределяющихся по поверхности токопроводящего ОК при пропускании через него электрического тока. На контролируемую поверхность ОК через токоподводящие электроды (I) (рис. 1) подаётся постоянный или переменный ток, который возбуждает между ними электрическое поле (Е). Проходя расстояние между электродами (I), ток создаёт на каждом участке (Δs) разность потенциалов (ΔU), величина которой через измерительные электроды (U), расположенные на определённом расстоянии между собой, подаётся на вход электронной схемы, преобразующей эту информацию к удобному для чтения виду.
На падение потенциалов влияют такие факторы, как удельная электрическая проводимость (σ) материала ОК, его площадь поперечного сечения и наличие поверхностных дефектов, уменьшающих эту площадь. На бездефектной поверхности ОК величина ΔU во всех точках контроля будет постоянной (рис. 1а), а наличие дефекта (рис. 1б) явится дополнительным сопротивлением прохождению тока, что повлечёт увеличение ΔU, по которому можно судить о само́м дефекте.
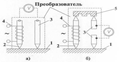
Термоэлектрический метод основан на регистрации и измерении термо-ЭДС, возникающей в электрической цепи (рис. 2), образованной токопроводящим ОК (1) и помещёнными на него двумя электродами – горячим (2) и холодным (3), к которым подключён индикатор (V). Этот метод применяется при определении марок сталей, при контроле типов проводимостей полупроводниковых материалов и др.
Информация о результатах контроля может быть получена либо путём прямого преобразования (рис. 2а), либо по дифференциальной схеме (рис. 2б).
В точке касания горячего электрода (2) с поверхностью ОК возникает термо-ЭДС, вызывающая ток в цепи (схема рис. 2а), который регистрируется прибором V.
Контроль по дифференциальной схеме (рис. 2б) предполагает сравнение термо-ЭДС эталонного образца (5) с термо-ЭДС ОК. В этом случае горячий электрод является общим для обоих изделий, а холодные, к которым подключён нуль-индикатор – раздельные. О принадлежности стали ОК к марке стали образца судят по показаниям V.
Электроёмкостной метод основан на регистрации и исследовании параметров электрического конденсатора, одним из элементов которого является ОК или его часть. Если предметом исследования является диэлектрик (бумага, пластик, композитные материалы и др.), то он помещается между обкладками, которые подключаются к источнику переменного тока. Если ОК токопроводящий, то он сам является одной из обкладок такого конденсатора, преобразующего физико-механические характеристики ОК в электрические. Источниками информации в обоих случаях являются электрическая ёмкость (C) и тангенс угла диэлектрических потерь (tg δ.).
Электроискровой метод контроля применяется, в основном, для выявления дефектов в диэлектрических ОК и защитных изоляционных покрытиях электропроводящих ОК. В основу метода положена регистрация электрического пробоя участка такого покрытия, или самого́ диэлектрического объекта.
При контроле изоляционных покрытий испытательное напряжение подаётся на электропроводящее основание ОК и специальный электрод, которым сканируется это покрытие. При контроле диэлектрических объектов напряжение прикладывается к электродам, расположенным по обеим сторонам ОК.
Метод электростатического порошка основан на регистрации в ОК электростатических полей рассеяния, которые возникают при наличии в изделиях поверхностных дефектов.
Тонкий порошок карбоната кальция (СаСОз) распыляется над изделием из пульверизатора с соплом из эбонита или твёрдой резины; при трении о такое сопло, частицы порошка электризуются, получая положительный заряд. Оседающий на поверхность ОК, наэлектризованный порошок создаёт на ней противоположный электростатический заряд. Имеющиеся дефекты будут искажать электростатическое поле, создавая поля рассеяния, что приведёт к притяжению новых частиц к зоне дефекта и формированию видимого его изображения.
Методы ЭК получили широкое распространение благодаря высокой информативности и возможности работать как с токопроводящими, так и с изоляционными материалами.
Однако у этих методов есть и недостатки: для получения информации требуется контакт с ОК, необходима высокая чистота поверхности объекта, сложность автоматизации дефектоскопии.
Неразрушающий контроль трубопроводов тепловых сетей Неразрушающий контроль магистральных трубопроводов Неразрушающий контроль полиэтиленовых труб Неразрушающий контроль бурового оборудования Неразрушающий контроль сварных соединений трубопроводов Неразрушающий контроль технологических трубопроводов Неразрушающий контроль бурильных труб и манифольдов Неразрушающий контроль на сплошность
Термоэлектрический метод неразрушающего контроля режущего инструмента тема диссертации и автореферата по ВАК РФ 05.11.13, кандидат технических наук Бакурова, Юлия Алексеевна
Оглавление диссертации кандидат технических наук Бакурова, Юлия Алексеевна
Глава 1 Физическое обоснование контроля температуры как фактора определяющего износ инструмента
1.1 Основные причины износа режущего инструмента
1.2 Источники образования теплоты. Тепловой поток, тепло- 20 вой баланс
1.3 Тепловое поле резца
1.4 Зоны максимального нагрева инструмента
1.5 Необходимость контроля температуры при исследовании 32 процессов резания
1.6 Методы контроля температуры при резании 35 Выводы по главе
Глава 2 Термоэлектрический метод измерения температуры режущего 44 инструмента
2.1 Использование термоэлектрического метода для измерения 44 температуры в зоне резания
2.2 Способы измерения средней температуры рабочих участ- 49 ков режущего инструмента с помощью естественной термопары
2.3 Температура многоточечного контакта режущего инстру- 52 мента с деталью и ее определение
2.4 Способ раздельного измерения средних температур в зоне 58 трения стружки с передней поверхностью и детали с задней поверхностью резца
2.5 Экспериментальные исследования термоЭДС в зонах тре- 62 ния стружки с передней и детали с задней поверхностями режущего инструмента*
Выводы по главе
Глава 3 Исследование возможности контроля износа инструмента по 80 значениям термоэлектрической способности (ТЭС) поверхностных слоев режущего инструмента и заготовки
3.1 Неоднородности материалов резца и заготовки. Понятия о 80 термоэлектрической способности, ее определение в различных точках поверхности резца и заготовки
3.1.1 Метод определения ТЭС поверхностных слоев мате- .82 . риалов
3.1.2 Исследования вариации значений; коэффициентов к 85 относительной ТЭС по передней и задней поверхностям резца, а также его режущей кромки у новых резцов и резцов после длительной эксплуатации
3.1.3 Исследования вариации значений коэффициентов; А: 93 относительной .ТЭС материала обрабатываемой заготовки до и после ее механической обработки
3.2 Исследование законов распределения значений термо- 100 электрической способности
3.3 Определение термоэлектрической чувствительности есте- 106 ственной термопары резец — деталь
Выводы по главе
Глава=4 Исследование корреляционной связи дисперсии ТЭС режущего 120 инстрз^мента с его линейным износом на примере разверток
4.1 Связь дисперсии ТЭС с линейным износом инструмента
4.2 Исследование ТЭС режущих кромок разверток с различной степенью износа
4.3 Исследование термо-ЭДС при обработке отверстий раз- 130 вертками с различной степенью износа
Выводы по главе
Рекомендованный список диссертаций по специальности «Приборы и методы контроля природной среды, веществ, материалов и изделий», 05.11.13 шифр ВАК
Повышение эффективности черновой токарной обработки стальных заготовок инструментами с укороченной передней поверхностью 2001 год, кандидат технических наук Костин, Константин Владимирович
Повышение эффективности чистового точения на основе моделирования процессов стружкообразования, трения, изнашивания инструмента и образования обработанной поверхности 2000 год, кандидат технических наук Боярников, Алексей Викторович
Метод и средство контроля состояния и оценки стойкости твердосплавного режущего инструмента 2003 год, кандидат технических наук Мельник, Евгений Евгеньевич
Влияние характера стружкообразования на стойкость инструмента при фрезеровании пластифицированной древесины (лигнамона) 1984 год, Тихомирова, Г.А.
Повышение эффективности точения сталей в тяжелых условиях термомеханического нагружения режущего лезвия 2009 год, кандидат технических наук Крутько, Андрей Александрович
Введение диссертации (часть автореферата) на тему «Термоэлектрический метод неразрушающего контроля режущего инструмента»
Резание является одним из наиболее широко распространенных методов формоизменения материала заготовок. В условиях современного производства на процесс резания возложена задача функционального обеспечения обработки детали с требуемой точностью формы и размеров с заданной безотказностью работы [1,2].
Одной из главных причин отказов режущих инструментов является износ режущей кромки. Контроль износа наиболее актуален для инструмента, используемого в современном автоматизированном производстве, гибких производственных системах, а также при обработке труднообрабатываемых, дорогостоящих деталей, когда отказ инструмента из-за его износа влечет получение брака.
Износ режущего инструмента является сложным процессом, связанным с процессами трения, переменными нагрузками, вибрацией. На него сильно влияют температура режущей кромки. Известно, что износ режущего инструмента резко возрастает при повышении температуры его режущей кромки. Поэтому при изучении процессов резания большое внимание уделяется разработке методов контроля температуры в зоне резания.
Существенный вклад в изучение процессов, сопровождающих износ инструмента, внесли Н.И. Резников, А.Н. Резников, Г.И. Грановский, Я.Г. Усачев, P.O. Барсегянц, И. Дж. Армарего, Р.Х. Браун и др.
В настоящее время износ инструмента в процессе резания может контролироваться по усилию резания и температуры в зоне резания.
Сложность определения температур в зоне резания обусловлена невозможностью установки измерительных преобразователей непосредственно в этой зоне без нарушения физических свойств контактирующих поверхностных слоев резца и изделия, а при установке указанных преобразователей на некотором расстоянии от зоны резания — необходимостью математического моделирования теплового поля в инструменте, что сопряжено с достаточно большой погрешностью получаемых результатов. В настоящее время для измерения температур непосредственно в зоне резания применяют естественные термопары. Вопросами использования термоэлектрических методов для измерения температуры в зоне резания занимались Я.Г. Усачев, Е. Герберт, К. Готвейн, В. Рейхель, В.Ц. Зориктуев, И.С. Праведников и др. Однако, они получали усредненные значения температур возникающих в зоне резания, в то время как особый интерес представляет раздельное определение температур, генерируемых зонами трения стружки о переднюю поверхность инструмента и обрабатываемой поверхности заготовки о заднюю поверхность. Знание этих температур позволит избежать местных перегревов инструмента и наиболее эффективно использовать систему охлаждения. Применение термоэлектрического метода контроля также позволяет оценивать изменения физических свойств режущей кромки инструмента, в значительной степени определяющего его износ, что, особенно актуально при автоматизации технологических процессов, связанных с резанием материалов.
Объект исследований: методы контроля нагрева режущего инструмента и его износа.
Предмет исследований: методы раздельного контроля нагрева передней и задней поверхности режущего инструмента и степени его износа.
Цель работы: разработка термоэлектрического метода раздельного определения нагрева рабочих поверхностей режущего инструмента при проведении экспериментальных исследований и метода оценки износа инструмента, допускающего его применение в процессе резания.
Для достижения поставленной цели необходимо решить следующие задачи:
1) Обосновать требования к разрабатываемому методу контроля;
2) Провести анализ существующих методов контроля температуры в зоне резания;
3) Разработать термоэлектрический метод раздельного определения.нагрева рабочих участков поверхностей инструмента в процессе резания с целью его применения при экспериментальных исследованиях;
4) Выявить физическую величину, по характеру изменения которой возможна оценка износа инструмента и установить ее связь со степенью износа;
5) Разработать метод контроля износа инструмента в процессе резания.
Методы исследования: в работе используются методы физического и математического моделирования, методы исследования контактирования? поверхностей с микронеровностями, методы математической статистики.
Экспериментальные исследования проводились с: использованием; современных средств измерения и на оригинальных установках, выполненных с использованием средств вычислительной техники.
— разработан термоэлектрический метод раздельного определения нагрева рабочих участков поверхностей режущего инструмента;
— установлена зависимость распределения температуры нагрева передней и задней поверхностей режущего инструмента от твердости обрабатываемого материала; .
— установлена связь между дисперсией термоэлектрической способности (ТЭС) режущей кромки инструмента и степенью его наработки;
— разработан^ метод оценки износа режущего инструмента^, использование которого возможно в процессе :резания; .
— установлено, что распределение температур между передней и задней поверхностями режущего инструмента зависит от твердости обрабатываемого материала, что должно учитываться при выборе системы охлаждения;
— установлена возможность оценки износа инструмента в процессе его эксплуатации по значениям дисперсии термоЭДС. ,
Положения, выносимые на защиту:
1 Метод раздельного определения нагрева передней и задней поверхности режущего инструмента;
2 Зависимость распределения температур между передней и задней поверхностями режущего инструмента от свойств обрабатываемого материала на примере его твердости;
3 Зависимость дисперсии ТЭС рабочих участков инструмента от его износа;
4 Функциональная связь дисперсии термоЭДС, генерируемой в рабочих зонах инструмента, с его износом, позволяющая оценить износ инструмента в процессе резания.
Рекомендации по применению полученных результатов переданы в ОАО «Промприбор» (г. Ливны), на котором разрабатываются мероприятия по использованию разработанного метода в производстве.
Результаты диссертационного исследования используются при проведении научно-исследовательских работ в области контроля износа режущего инструмента, проводимых сотрудниками и аспирантами кафедры «Приборостроения, метрология и сертификация», а также при выполнении дипломных и курсовых работ.
Апробация работы. Материалы диссертационного исследования доложены и обсуждены на 5 Международных и 1 региональной конференциях:
1) VII Международная научно-техническая конференция «Фундаментальные и прикладные проблемы в машиностроительном и строительном комплексах» «Технология — 2006», Россия, Орел — Side, Turkey, октябрь, 2006 г.;
2) VIII Международная научно-техническая конференция «Фундаментальные и прикладные проблемы в машиностроительном комплексе» «Технология — 2007», Россия, Орел — Helsinki, Finland, май, 2007 г.;
3) Научно-техническая конференция с участием иностранных специалистов «Трибология — машиностроению», посвященная 70-летию Института машиноведения им. А.А. Благонравова РАН, Москва, 2008 г.;
4) Международная юбилейная научно-техническая конференция «Инструментальные системы машиностроительных производств», Тула, 2008 г.
5) Научно-практическая конференция «Научный потенциал Орловщи-ны в модернизации промышленного комплекса малых городов России», Технологический институт, Ливенский филиал «ОрелГТУ», Ливны, 2010 г.;
6) Международная научно-практическая конференция «Фундаментальные проблемы и современные технологии в машиностроении», ИМАШ РАН им Благонравова, Московский государственный университет приборостроения и информатики (МГУПИ) ФГУП ММПП «Салют», Москва, 2010 г.
Публикации. По теме диссертации опубликовано 10 печатных работ, в том числе в журналах, рекомендованных ВАК, а также подана заявка на термоэлектрический способ определения нагрева рабочих поверхностей режущего инструмента.
Список опубликованных научных трудов по теме диссертации
1 Бакурова, Ю.А. Тепловое поле резца и измерение температуры резца в зоне резания [Текст] / Ю.А. Бакурова // Известия ОрелГТУ. Сер. Машиностроение. Приборостроение. — Орёл: ОрелГТУ, 2005. -№ 3. — с. 34-36.
2 Корндорф, С.Ф. Исследования зоны трения стружки о переднюю поверхность [Текст] / С.Ф. Корндорф, Ю.А. Бакурова // Известия ОрелГТУ. Сер. Машиностроение. Приборостроение. — Орёл: ОрёлГТУ, 2006. — № 3. — с. 19-21.
3 Бакурова, Ю.А. Исследование нагрева инструмента по передней и задней поверхностям [Текст] / Ю.А. Бакурова // Известия ОрелГТУ. — Сер.
Фундаментальные и прикладные проблемы техники и технологии». — Орел: ОрелГТУ, 2007. — №2. с. 4-8.
4 Бакурова, Ю.А. Термоэлектрический метод определения температуры в зоне резания с учетом вариаций термоэлектрической чувствительности [Текст] / Ю.А. Бакурова // Известия ОрелГТУ. — Сер. «Фундаментальные и прикладные проблемы техники и технологии». — Орел: ОрелГТУ, 2008. -№2-2/270. с. 34-38.
5 Бакурова, Ю.А. Термоэлектрический метод определения температуры в зоне трения [Текст] / Ю.А. Бакурова // Научно-техническая конференция «Трибология — машиностроению 2008». Сборник материалов конференции, электронные версии докладов, Москва, 2008 г.
6 Бакурова, Ю.А. Термоэлектрический-метод, контроля температуры в зоне резания [Текст] / Ю. А. Бакурова^// 1нженер. Студентський науково-техшчний журнал. — Донецьк: ДонНТУ, 2008. — №9. с. 117-119.
7 Бакурова, Ю.А. Распределение температур по поверхностям резца и его режущей кромке [Текст]’ / Ю.А. Бакурова // Вестник ТулГУ. Сер. Инструментальные И’ метрологические системы. Материалы Международной1 юбилейной научно-технической конференции «Инструментальные системы машиностроительных производств», посвященной 105-летию со дня рождения С.С. Петрухина, 29-31 октября 2008 г. — Тула: Изд-во ТулГУ, 2008. -с.144-147.
8 Бакурова, Ю.А. Исследование термоЭДС при обработке отверстий развертками с различной степенью износа [Текст] / Ю.А. Бакурова // Сборник трудов Региональной научно-практической конференции молодых ученых и аспирантов «Научный потенциал Орловщины в модернизации промышленного комплекса малых городов России», 26 февраля 2010 г. — Ливны: Изд-во ОрелГТУ, 2010.-с. 9-13.
9 Бакурова, Ю.А. Термоэлектрический метод раздельного определения средних температур в зонах трения передней и задней поверхностей резца в процессе резания [Текст] / Ю.А. Бакурова // Фундаментальные и прикладные проблемы техники и технологии — Орёл: ОрёлГТУ, 2010. -№ 1. — с. 125.
10 Бакурова, Ю.А. Связь дисперсии термоЭДС с линейным износом разверток [Текст] / Ю.А. Бакурова, И.Н. Викторова // Фундаментальные и прикладные проблемы техники и технологии — Орёл: ОрёлГТУ, 2010. — № 2. -С. 85-88.
11 Термоэлектрический способ определения нагрева рабочих поверхностей режущего инструмента [Текст]: заявка 2010113414 от 06.04.2010 Российская Федерация / С.Ф. Корндорф, Т.И. Ногачева, Ю.А. Бакурова; заявитель и патентообладатель Орл. гос. техн. ун-т.
Структура и объем диссертации. Работа состоит из введения, четырех глав, заключения, списка использованных источников включающего 96 наименований, 3 приложений. Основная часть работы изложена на 153 страницах машинописного текста. Работа содержит 86 рисунков (в том числе 33 в приложении) и 131 таблицу (в том числе 72 в приложении).